

玻璃钢吸收塔塑性加工及剪切加工工艺
一、引言
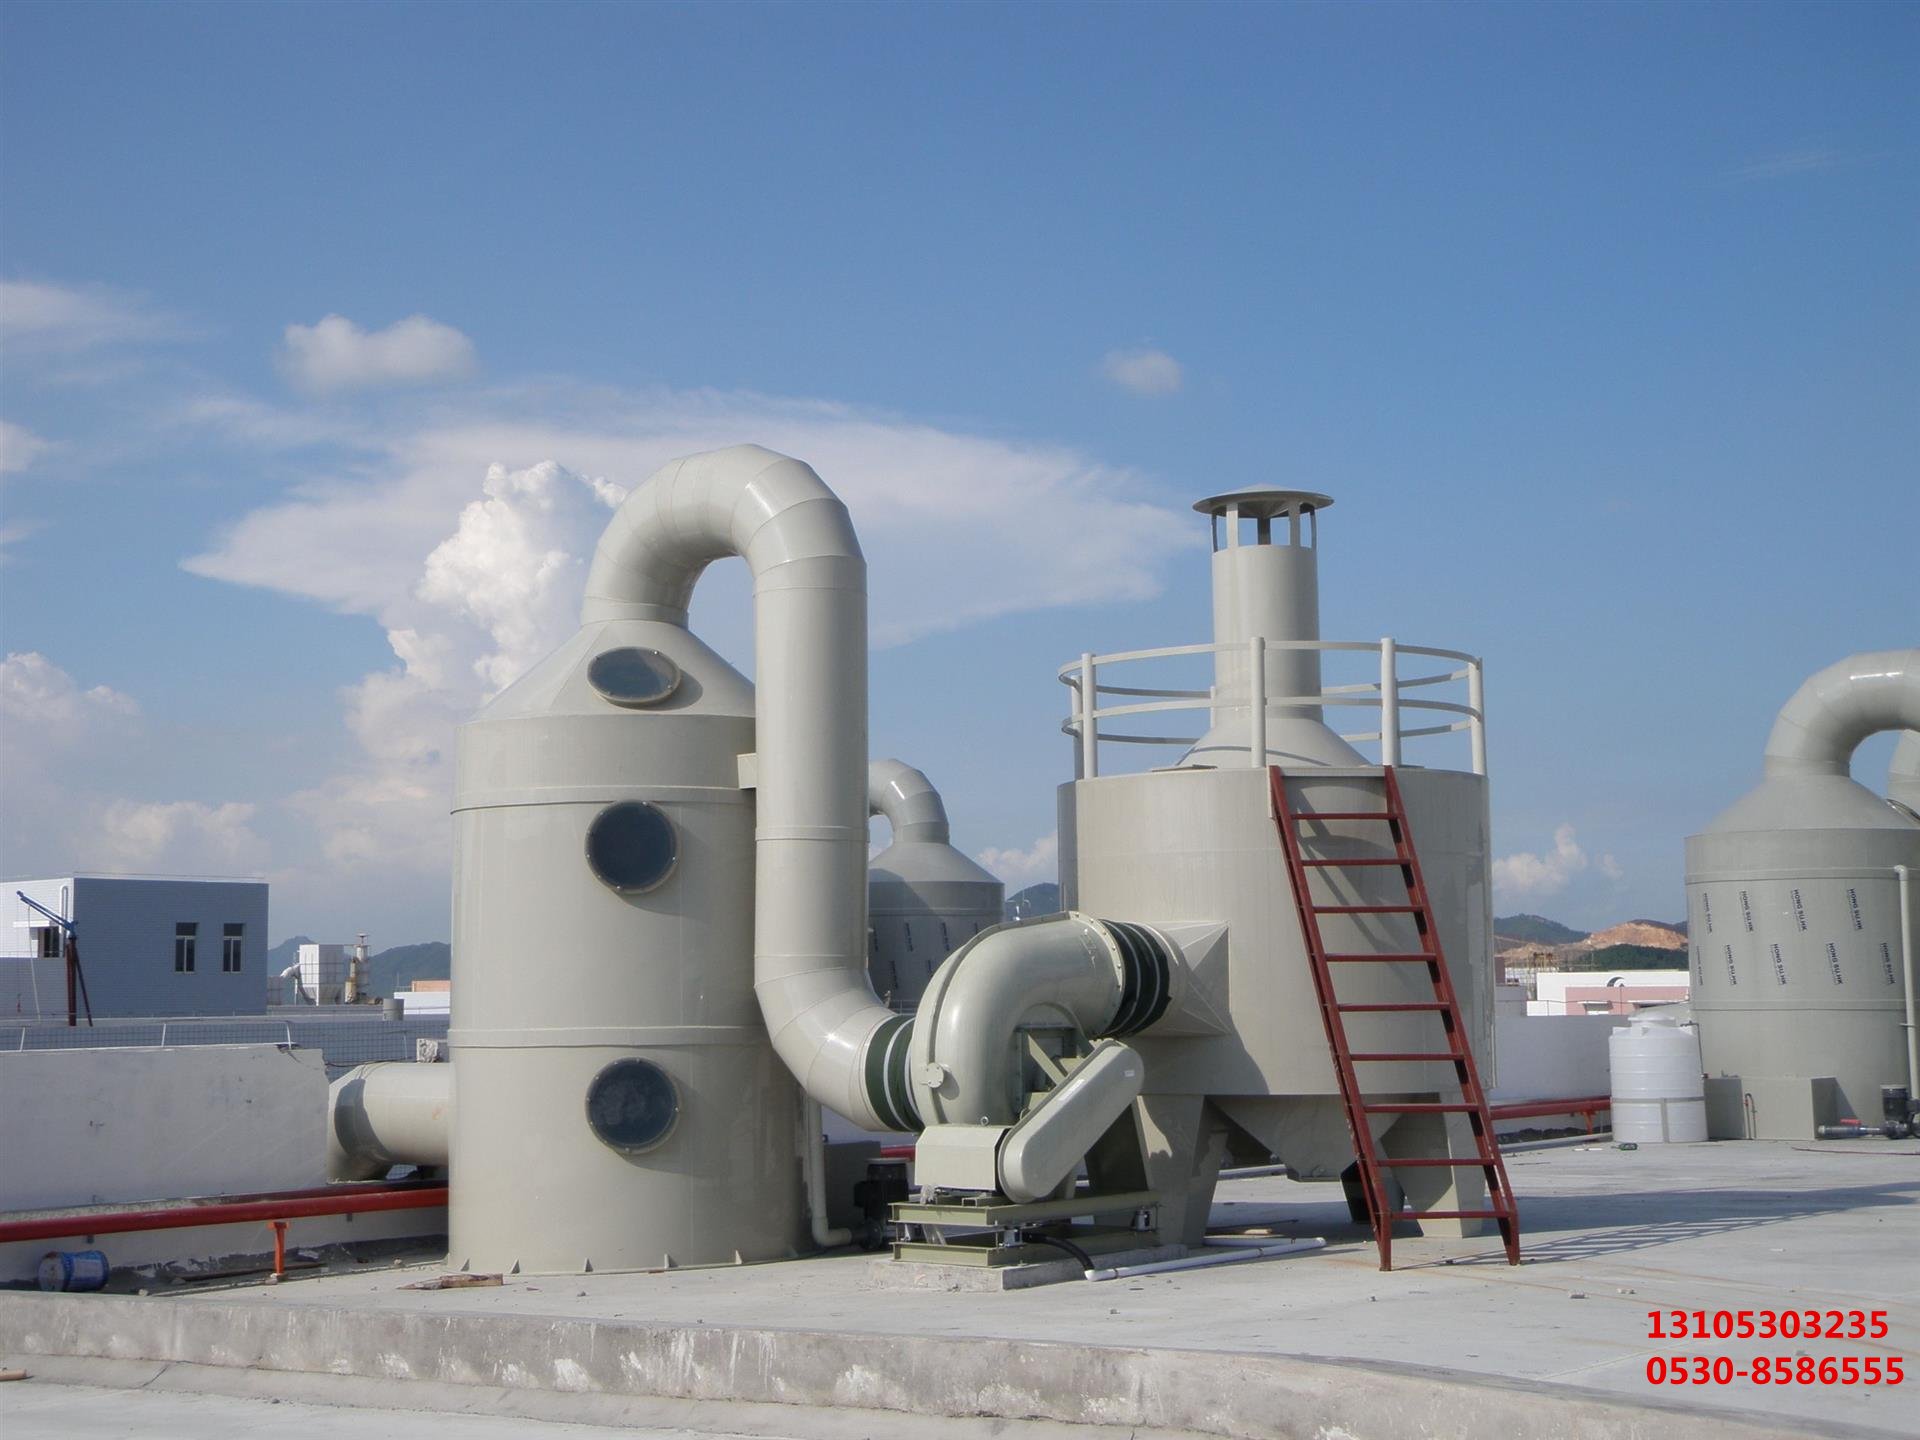
玻璃钢吸收塔作为一种高效、耐腐蚀的废气处理设备,广泛应用于化工、环保等领域。其轻质高强、耐酸碱腐蚀的特性,使其成为工业废气净化的首选设备。玻璃钢的成型与加工高度依赖特定工艺,其中,塑性加工直接决定了塔体的形状与强度,剪切加工则是实现精准下料的关键前道工序。本文将详细探讨这两种核心工艺的技术细节及其在吸收塔制造中的应用。
二、玻璃钢吸收塔的塑性加工工艺
玻璃钢属于热固性复合材料,其塑性加工不能像金属材料那样直接熔炼或冲压,而是依托树脂基体的固化特性及特定的成型工艺。
(一)主要成型工艺分类
1. 手糊成型工艺
这是最传统也最常用的工艺之一,适用于大型、小批量的玻璃钢吸收塔制造。具体操作是将玻璃纤维布裁剪成所需形状,涂抹树脂后逐层贴覆在模具上,通过手工压实排除气泡。其优点是设备投入低、灵活性高;缺点是生产效率低,产品质量对操作人员的经验依赖性强。
2. 缠绕成型工艺
适用于筒体等回转体结构的加工。通过控制纤维缠绕机的张力与转速,将玻璃纤维与树脂体系按预设角度缠绕在旋转芯模上。该工艺能保证制品的纤维含量高、结构均匀,尤其适合制造承受内压与外载的吸收塔筒体,力学性能优异。
3. 喷射成型工艺
利用高压喷枪将树脂与短切纤维同时喷射到模具表面,辅以辊压压实。该工艺机械化程度高,生产效率优于手糊,适合制作吸收塔上部的弧形过渡段或异形封头。
(二)塑性加工的关键控制环节
1. 树脂体系配制
树脂黏度直接影响浸润性。通常需加入稀释剂调节黏度,并混合固化剂与促进剂。严禁在树脂开始凝胶前未完成铺层,否则将导致层间结合力下降。
2. 铺层设计
吸收塔不同部位受力不同,需进行铺层优化。受力较大的筒体部分应采用多角度铺层(如±45°与0°/90°组合),以保证环向与轴向强度的平衡。
3. 固化控制
固化过程需严格控制升温速率与保温时间,防止产生内应力导致龟裂。大型吸收塔多采用室温固化,并在固化后进行后处理,提升树脂交联密度。
三、玻璃钢吸收塔的剪切加工工艺
剪切加工是将大块玻璃钢板材或型材转化为设计形状的核心前道工序,直接决定工件的尺寸精度与边缘质量。
(一)剪切方式的选择
1. 机械剪切
- 圆锯切割:利用硬质合金或金刚石锯片进行直线切割,速度快、切面较平整。需注意冷却,以防过热导致树脂软化。
- 砂轮切割:适用于厚壁管材及厚板的切割,但会产生大量粉尘,需在专用除尘操作台上进行。
- 带锯切割:适合切割异形曲线,灵活性高,但精度略低于圆锯,常用于人孔或法兰板初步成型。
2. 高压水射流切割(水刀)
采用高压水流(常含石榴砂)进行冷切割,无热影响区,这从根本上杜绝了玻璃钢制品因过热而引起的边缘树脂软化或纤维变色。特别适合最厚规格的塔体壁板,及含复杂开孔的塔顶盖板的加工。
(二)剪切加工的操作要点
1. 工件固定
剪切前必须将工件牢固夹持,防止因玻璃纤维的高弹性导致加工中工件回弹移位,进而引发尺寸超差或崩边。
2. 刀具维护
锯片或砂轮需保持锋利。钝化的刀具会严重挤压树脂与纤维,导致切口出现严重分层、毛刺和锯齿状撕裂,增加后续打磨余量甚至导致构件报废。
3. 冷却润滑
尤其是机械切割时,必须持续提供冷却,降低局部温度。否则局部积聚的热量极易导致树脂软化,进而引发分层与热变色。
(三)剪切质量评价标准
合格的剪切边缘应满足:无明显分层、纤维未呈现毛刺状剥离、切口边缘整齐且垂直度良好。剪切造成的缺口或分层会成为腐蚀介质侵入的薄弱点,严重影响塔体的环向强度,必须严加控制。
四、塑性加工与剪切加工的协同配合
在实际生产中,塑性加工与剪切加工并非孤立存在,而是紧密配合:
先剪切,后塑性成型:对于大型吸收塔筒体,通常先按设计尺寸方形下料,在进行卷板或缠绕前,必须确保下料尺寸精准。因为纤维铺层一旦固化,后续纠正尺寸的余量极小,剪切的尺寸精度直接决定了筒体缠绕的对接质量。
先成型,后剪切修整:吸收塔的复杂封头、变径段等结构,需先在模具上进行塑性成型,固化后再使用角磨机或水刀进行边缘修整、开孔(如进气口、视镜口)。此时的剪切不仅保证边缘光滑,更需控制对已成型结构的损伤。
五、结语
玻璃钢吸收塔的性能优劣,很大程度上取决于加工工艺的精细度。塑性加工赋予吸收塔结构强度,剪切加工保证成型精度。只有将两者进行科学的流程协同,严格控制每一道工序中的关键参数,才能制造出耐腐、高效、长寿命的优质玻璃钢吸收塔,为工业废气治理提供坚实的设备保障。
玻璃钢吸收塔塑性加工及剪切加工工艺
一、引言
玻璃钢吸收塔作为一种高效、耐腐蚀的废气处理设备,广泛应用于化工、环保等***域。其轻质高强、耐酸碱腐蚀的***性,使其成为工业废气净化的***设备。玻璃钢的成型与加工高度依赖***定工艺,其中,塑性加工直接决定了塔体的形状与强度,剪切加工则是实现精准下料的关键前道工序。本文将详细探讨这两种核心工艺的技术细节及其在吸收塔制造中的应用。
二、玻璃钢吸收塔的塑性加工工艺
玻璃钢属于热固性复合材料,其塑性加工不能像金属材料那样直接熔炼或冲压,而是依托树脂基体的固化***性及***定的成型工艺。
(一)主要成型工艺分类
1. 手糊成型工艺
这是***传统也***常用的工艺之一,适用于***型、小批量的玻璃钢吸收塔制造。具体操作是将玻璃纤维布裁剪成所需形状,涂抹树脂后逐层贴覆在模具上,通过手工压实排除气泡。其***点是设备投入低、灵活性高;缺点是生产效率低,产品质量对操作人员的经验依赖性强。
2. 缠绕成型工艺
适用于筒体等回转体结构的加工。通过控制纤维缠绕机的张力与转速,将玻璃纤维与树脂体系按预设角度缠绕在旋转芯模上。该工艺能保证制品的纤维含量高、结构均匀,尤其适合制造承受内压与外载的吸收塔筒体,力学性能***异。
3. 喷射成型工艺
利用高压喷枪将树脂与短切纤维同时喷射到模具表面,辅以辊压压实。该工艺机械化程度高,生产效率***于手糊,适合制作吸收塔上部的弧形过渡段或异形封头。
(二)塑性加工的关键控制环节
1. 树脂体系配制
树脂黏度直接影响浸润性。通常需加入稀释剂调节黏度,并混合固化剂与促进剂。严禁在树脂开始凝胶前未完成铺层,否则将导致层间结合力下降。
2. 铺层设计
吸收塔不同部位受力不同,需进行铺层***化。受力较***的筒体部分应采用多角度铺层(如±45°与0°/90°组合),以保证环向与轴向强度的平衡。
3. 固化控制
固化过程需严格控制升温速率与保温时间,防止产生内应力导致龟裂。***型吸收塔多采用室温固化,并在固化后进行后处理,提升树脂交联密度。
三、玻璃钢吸收塔的剪切加工工艺
剪切加工是将***块玻璃钢板材或型材转化为设计形状的核心前道工序,直接决定工件的尺寸精度与边缘质量。
(一)剪切方式的选择
1. 机械剪切
- 圆锯切割:利用硬质合金或金刚石锯片进行直线切割,速度快、切面较平整。需注意冷却,以防过热导致树脂软化。
- 砂轮切割:适用于厚壁管材及厚板的切割,但会产生***量粉尘,需在专用除尘操作台上进行。
- 带锯切割:适合切割异形曲线,灵活性高,但精度略低于圆锯,常用于人孔或法兰板初步成型。
2. 高压水射流切割(水刀)
采用高压水流(常含石榴砂)进行冷切割,无热影响区,这从根本上杜***了玻璃钢制品因过热而引起的边缘树脂软化或纤维变色。***别适合***厚规格的塔体壁板,及含复杂开孔的塔***盖板的加工。
(二)剪切加工的操作要点
1. 工件固定
剪切前必须将工件牢固夹持,防止因玻璃纤维的高弹性导致加工中工件回弹移位,进而引发尺寸超差或崩边。
2. 刀具维护
锯片或砂轮需保持锋利。钝化的刀具会严重挤压树脂与纤维,导致切口出现严重分层、毛刺和锯齿状撕裂,增加后续打磨余量甚至导致构件报废。
3. 冷却润滑
尤其是机械切割时,必须持续提供冷却,降低局部温度。否则局部积聚的热量极易导致树脂软化,进而引发分层与热变色。
(三)剪切质量评价标准
合格的剪切边缘应满足:无明显分层、纤维未呈现毛刺状剥离、切口边缘整齐且垂直度******。剪切造成的缺口或分层会成为腐蚀介质侵入的薄弱点,严重影响塔体的环向强度,必须严加控制。
四、塑性加工与剪切加工的协同配合
在实际生产中,塑性加工与剪切加工并非孤立存在,而是紧密配合:
先剪切,后塑性成型:对于***型吸收塔筒体,通常先按设计尺寸方形下料,在进行卷板或缠绕前,必须确保下料尺寸精准。因为纤维铺层一旦固化,后续纠正尺寸的余量极小,剪切的尺寸精度直接决定了筒体缠绕的对接质量。
先成型,后剪切修整:吸收塔的复杂封头、变径段等结构,需先在模具上进行塑性成型,固化后再使用角磨机或水刀进行边缘修整、开孔(如进气口、视镜口)。此时的剪切不仅保证边缘光滑,更需控制对已成型结构的损伤。
五、结语
玻璃钢吸收塔的性能***劣,很***程度上取决于加工工艺的精细度。塑性加工赋予吸收塔结构强度,剪切加工保证成型精度。只有将两者进行科学的流程协同,严格控制每一道工序中的关键参数,才能制造出耐腐、高效、长寿命的***质玻璃钢吸收塔,为工业废气治理提供坚实的设备保障。
 上一篇
 返回目录


